欢迎进入厦门欣仰邦科技有限公司官网!
0592-3564822


 0592-3564822
公司电话 : 0592-3564822
业务咨询 : 17850532774
工业设备振动与运行状态智能监测方案是一套面向工业产业园区、装备制造企业、机械加工基地、能源动力设施、工业泵站、空压机站、风机系统、生产线及其他关键工业设备建设的设备状态在线监测与智能故障预警系统。方案以三轴振动加速度、振动速度、设备温度、电流和运行状态为核心监测参数,综合应用微机电振动感知、工业加速度测量、振动信号处理、状态特征提取、工业物联网通信、设备异常分析和预测性维护技术,实现工业设备运行状态连续监测、异常振动识别、故障风险预警及设备运维数字化管理。
工业生产设备在正常运行过程中通常存在一定程度的机械振动。旋转机械中的转子不平衡、轴系不对中、滚动轴承异常、机械松动、联轴器故障和齿轮啮合异常等因素,均可能改变设备振动特征。同时,设备负载、转速、安装基础及工作环境也会影响实际振动水平。
设备温度和电流是振动监测的重要辅助参数。电机运行电流能够反映部分电气负载特征,轴承及电机温度能够反映热状态变化,实际运行状态则用于区分设备启动、稳定运行、空载、停机及故障等不同工况。
本方案通过在设备轴承座、电机端盖、减速机壳体或其他具有代表性的测量位置安装三轴振动传感器,分别采集X、Y、Z三个方向的振动加速度,并根据传感器性能和信号处理要求获取振动速度及其有效值。
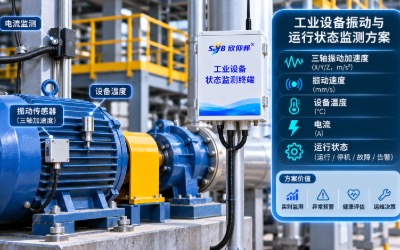
系统可根据实际配置提供振动加速度均方根值、加速度峰值、振动速度有效值、波形数据、频谱特征及其他振动状态指标。同时,通过温度传感器、电流测量装置和运行反馈模块采集设备工况信息。
在数据采集方面,工业监测终端负责振动信号采集、特征计算、数据存储、时间同步及远程通信。对于需要进行频谱、包络及其他故障特征分析的设备,应配置适合的采样频率、有效带宽、抗混叠滤波及波形采集能力。
系统通过建立不同设备、不同工况和不同测点的正常运行基线,结合适用机械振动评价标准和设备制造要求,识别振动值持续升高、异常冲击、温度异常及负载变化等情况。
对于关键设备,可开展振动趋势、频谱、包络特征及运行状态联合分析,为转子不平衡、联轴器不对中、轴承异常、机械松动和其他故障提供辅助诊断依据。
在运维管理方面,系统建立设备档案、测点档案、运行时间、报警记录、检修记录及故障处置结果之间的关联,形成“实时监测—风险识别—报警通知—现场核查—维修处置—复测评价”的管理流程。
本方案适用于新建工业设备健康监测系统,也适用于现有电机、水泵、风机、减速机和生产机械的智能化改造。对于已配置振动、温度、电流或电机保护装置的设备,可根据通信接口及测量性能优先进行系统集成。
需要明确的是,振动状态监测属于设备健康管理的重要手段,但普通物联网预警系统不能直接替代具有安全完整性要求的机械保护、电机过载保护、紧急停机和其他必要安全联锁。
工业产业园区通常包括多个生产车间、动力机房、泵站、压缩空气系统、风机系统及其他机电设施。设备型号、制造年份、运行时间和重要程度差异明显。
人工振动检测和温度点检能够反映检查时段的设备状态,但对于持续时间较短或发展较快的故障,可能无法完整记录异常变化过程。
轴承损伤、转子不平衡及机械松动在部分发展阶段可能仅表现为较小的振动特征变化,普通人工听音或触摸检查可能难以及时发现。
振动幅值增大可能由不平衡、不对中、松动、共振、负载变化或外部振动传递等多种因素引起。
仅依靠一个振动速度值无法准确确定全部故障类型。
不同机械异常在水平、垂直和轴向可能表现出不同的振动特征。只有单轴测量时,可能遗漏某些具有方向特征的异常。
设备在空载、半载和满载条件下可能具有不同的振动水平。如果不区分运行工况,容易将正常负载变化误判为设备故障。
部分轴承和机械故障先出现振动特征变化,随后才发生明显温升。只依靠设备温度监测可能无法覆盖全部早期异常。
传统电气系统主要关注电机过载、短路和供电状态,机械监测系统则关注振动变化。
两者缺乏数据关联时,不利于分析设备运行工况。
关键设备发生故障后,可能引起生产线停止、产品质量异常、维修成本增加及其他间接损失。
工业设备的功率、转速、结构、基础类型和工作原理存在差异,不能对全部设备套用单一振动限值。
设备完成轴承更换、转子动平衡或联轴器调整后,若缺少可比的振动数据,难以评价维修措施是否改善设备状态。
部分企业希望通过人工智能识别设备故障,但没有长期运行波形、故障标签和维修结果时,模型预测结果难以充分验证。
建设覆盖工业关键设备的振动与运行状态在线监测系统,实现三轴振动加速度、振动速度、设备温度、电流及运行状态的实时采集、历史记录、异常趋势分析、故障风险预警和集中运维管理。
获取设备X、Y、Z三个方向的振动加速度数据,记录不同方向的振动幅值和变化趋势。
通过适宜传感器直接测量或由有效加速度信号处理获得振动速度,并计算指定频带内的振动速度有效值。
监测轴承座、电机外壳及其他具有代表性的测温位置,识别异常温升。
采集电机运行电流,辅助分析负载变化、异常过载和运行工况。
获取设备启动、停止、运行、故障及检修状态,建立监测数据与实际运行工况之间的关联。
对具有相应波形采集能力的测点,开展频谱和主要频率成分分析。
通过正常运行基线和历史对比,识别振动持续升高、异常冲击和温度变化等风险。
利用振动特征、运行转速、负载和温度等数据,为设备故障排查提供辅助信息。
通过设备健康指标、报警记录、检修结果和复测数据,辅助制定维护优先级和检修计划。
工业风机、电机、水泵、减速机、压缩机及其他旋转机械是振动监测的主要应用对象。
部分往复机械具有较明显的周期性冲击和惯性力,振动评价方法与普通旋转机械可能不同,应按照具体设备类型选用适宜的监测方法。
对滚动轴承支承的设备,通常需要关注轴承座的振动加速度、冲击特征及相关温度变化。
电机监测应关注非驱动端、驱动端及其他必要测点,并结合运行电流和温度进行分析。
减速机内部可能包含齿轮、轴承和多级传动系统,需要结合实际传动比和旋转频率开展振动分析。
对旋转机械,通常需要根据结构选择水平、垂直和轴向测量方向,并记录与设备坐标系之间的关系。
采样频率应根据需要分析的最高振动频率确定。只输出低频率振动有效值的设备,不一定具备高频轴承故障诊断能力。
振动速度有效值应明确计算频率范围。不同频带下得到的数值不一定具有直接可比性。
应记录设备启动、稳定运行、负载变化和停机状态,避免将不同工况数据混用。
监测装置应满足机械、电气和现场环境要求,不得妨碍运动部件、防护罩及原有安全设施的正常工作。
采用“设备档案建立—测点规划—三轴振动采集—温度和电流监测—运行状态识别—数据质量检查—特征提取—趋势分析—异常预警—维修复测”的技术路线。
由三轴加速度传感器、必要的振动速度测量装置及安装附件组成。
由接触式温度传感器或适宜的设备内置温度检测装置组成。
通过电流测量装置采集设备电机运行电流和相关电气状态。
通过接触器反馈、变频器通信、工业控制器状态或其他可靠信号采集设备运行信息。
根据配置对振动波形进行滤波、有效值计算、峰值提取、频谱分析和其他适宜特征处理。
负责现场多参数数据采集、缓存、时间同步和网络通信。
按照设备类型、测点、方向和工况分析振动与温度、电流的变化。
集中展示设备健康状态、报警、振动趋势、运行时间和维护记录。
| 监测参数 | 常用单位 | 主要输出 | 管理用途 |
|---|---|---|---|
| 三轴振动加速度 | m/s²、g | X/Y/Z加速度有效值、峰值和波形 | 振动冲击及机械异常分析 |
| 振动速度 | mm/s | 指定频带振动速度有效值 | 机器振动强度与状态评价 |
| 设备温度 | ℃ | 测点温度、变化速率 | 异常温升辅助诊断 |
| 电流 | A | 电机电流和变化趋势 | 负载变化及电气异常分析 |
| 设备运行状态 | 状态量 | 运行、停止、故障、检修 | 工况分类和运行管理 |
| 扩展振动频谱 | Hz、幅值单位 | 主要频率成分及谱特征 | 故障辅助诊断 |
振动加速度是振动物体速度随时间变化的速率,能够描述机械振动过程中的加速度变化。
三轴振动传感器通过三个相互正交的测量方向获取设备振动数据,通常以X、Y、Z表示。
实际工程应记录传感器X、Y、Z方向与设备水平、垂直及轴向之间的对应关系。
振动加速度通常采用m/s²或重力加速度单位g表示:
1g≈9.80665m/s²
对每个方向的有效振动加速度波形,可计算其均方根值:
arms=√[(1/T)∫0至T a(t)²dt]
在指定采样窗口内,可记录振动加速度波形的最大绝对值作为相应峰值特征。
峰值用于反映短时最大振动幅度,有效值用于描述振动信号的均方根水平,两者并非相同指标。
在三个方向的数据具有一致测量条件和统计窗口时,可构建三轴合成有效值:
Arss=√(Ax,rms²+Ay,rms²+Az,rms²)
该指标可作为内部状态特征,但不能在未经标准允许的情况下替代单方向机械振动评价值。
振动加速度结果应明确有效测量频率范围。带宽不同可能导致相同设备测得的加速度有效值不同。
加速度测量适用于部分机械冲击、轴承异常及高频振动特征分析,但具体诊断能力取决于传感器带宽、采样频率、安装方式和信号处理方法。
振动速度是振动物体位移随时间的变化率,常用于反映旋转机械的整体振动水平。
工业机械振动评价中,振动速度常采用mm/s表示。
部分专用振动传感器可直接测量振动速度,具体测量范围和频带依据设备性能确定。
在加速度波形有效、传感器带宽和信号处理条件满足要求时,可通过积分得到振动速度:
v(t)=∫a(t)dt+C
其中,C为积分常数,实际处理需要合理的初始条件及滤波方法。
工程应用中可通过数字滤波、频域积分或其他适宜算法获得振动速度信号。
加速度信号中的零点偏移、低频噪声及其他干扰可能导致积分漂移,因此不能对未经处理的原始加速度简单无限积分。
指定时间窗口内的振动速度均方根值可表示为:
vrms=√[(1/T)∫0至T v(t)²dt]
振动速度有效值应明确频带。设备振动评价通常需要根据适用标准及机器类型确定分析频率范围。
对于单一正弦振动分量,振动加速度幅值与振动速度幅值之间存在:
A=2πfV
其中,f为振动频率,A为加速度幅值,V为速度幅值。
对于复杂机械振动,不能使用单一频率将全部加速度有效值直接换算为准确的速度有效值。
应结合机器类型、功率、转速、安装基础、测点位置、测量方向和适用标准评价振动速度。
不能将某一固定mm/s数值作为所有水泵、风机、电机和减速机的统一报警限值。
振动波形能够保留振动信号随时间变化的细节,为频谱及其他特征分析提供基础数据。
根据采样定理,采样频率应高于待分析信号最高频率的两倍,并考虑实际抗混叠滤波和频率分析要求。
对振动信号进行数字采样前,应配置适宜的模拟或其他有效抗混叠处理,避免高频信号折叠至低频。
系统可记录指定时间段的振动加速度时域波形,用于分析周期变化和冲击特征。
对于具有适宜波形数据的监测系统,可通过快速傅里叶变换分析振动信号中的频率成分。
在常见离散傅里叶分析条件下,频率分辨率与采样频率及采样点数有关:
Δf=fs/N
其中,fs为采样频率,N为用于分析的采样点数。
对于旋转机械,转动频率与转速之间的关系为:
fr=n/60
其中,fr为转频,单位Hz;n为每分钟转数,单位r/min。
转子不平衡等部分故障可能表现为转频附近的明显振动成分,但一倍频振动升高不是不平衡故障的充分证据。
不对中、机械松动及其他非线性振动可能产生二倍频或更高谐波成分,需要结合设备结构和其他特征分析。
系统可比较不同日期和相似工况下的主要频率成分,分析振动特征变化。
仅具备周期性有效值上传功能、没有足够波形采集能力的低采样率监测终端,通常无法完成完整频谱或高频轴承诊断。
滚动轴承在工业旋转机械中应用广泛,其运行状态可能影响振动、温度及设备可靠性。
常见异常包括滚动体损伤、内外圈表面损伤、保持架异常、润滑不足及安装问题。
部分轴承局部损伤可能引起周期性冲击及高频振动响应,需要具有相应带宽的传感器和采样系统进行分析。
可通过加速度峰值、峰值因子及其他时域特征辅助分析冲击变化。
在信号经过适当处理且分母不为零时,可计算:
CF=apeak/arms
其中,CF为峰值因子,apeak为相应峰值,arms为同一时间窗口和频带的加速度有效值。
对于具有足够高频采样能力的监测系统,可采用带通滤波、包络解调和包络频谱分析辅助识别周期性冲击。
轴承外圈、内圈、滚动体和保持架的特征频率与转速、滚动体数量及轴承几何参数有关。
若需要依据轴承特征频率进行诊断,应掌握轴承型号、转速及必要的几何数据。
将轴承振动变化与温度趋势进行关联,有助于判断部分异常是否伴随热状态变化。
某一振动冲击特征并非轴承故障的唯一原因,也可能受到机械冲击、齿轮啮合及其他外部振动影响。
设备温度能够反映指定部件的热状态,是振动监测的重要辅助参数。
通过接触式传感器监测轴承座外表面温度,分析温度变化趋势。
监测电机壳体温度,辅助了解散热和运行负载变化。
对于具备内置绕组测温装置的电机,可通过相应接口采集实际绕组温度。
轴承座外壳、电机壳体和电机绕组并非同一测量对象,不能采用完全相同的温度阈值。
温度变化速率可表示为:
RT=(T2-T1)/(t2-t1)
将设备运行温度与适当的环境温度及正常工况数据对比,分析设备温升。
负载升高可能引起设备温度变化,但温升还受到环境温度、通风和冷却条件影响。
当设备温度达到经过确认的制造要求或管理阈值时,系统生成异常提示。
振动异常可能先于明显温升出现;温度正常不能证明轴承或机械结构完全正常。
电流能够辅助反映电机电气负载变化,是机械振动状态分析的重要工况参数。
对于三相电机,可根据实际要求测量各相电流。
可采用符合电气安全及测量要求的电流互感器、智能电测装置或其他适宜设备。
系统应保存电机额定电流、额定电压、额定功率及其他必要参数。
记录电机运行电流及不同时间段变化,用于分析负载工况。
电机启动过程可能产生明显的电流变化,应与稳定运行状态区分。
在具有可比运行条件时,可计算:
RI=(Iactual-Iref)/Iref×100%
其中,Iactual为实际电流,Iref为对应工况参考电流。
当设备负载变化导致电流和振动同时变化时,应结合转速和工艺状态判断是否属于正常工况变化。
当电流持续超过设备允许运行范围时,应由适宜的电机保护装置实施过载保护,并将保护动作同步至监测平台。
变频电机的电流测量应考虑输出波形及测量设备适配性,优先使用经过验证的驱动装置测量数据或适配仪表。
电流不能直接等同于有功功率或电能消耗。准确进行能耗分析时,应配置有效的功率和电能计量。
机械不平衡、轴承损伤或齿轮故障并不必然表现为明显的平均电流变化,因此电流不能代替机械振动监测。
设备运行状态用于区分启动、停止、稳定运行、故障和检修等工况,是正确解释振动及温度数据的基础。
记录设备启动命令和实际启动反馈,并识别启动时间段。
在设备转速、负载和工艺条件相对稳定时,建立可比的振动分析窗口。
通过可靠运行反馈区分设备停机与传感器离线。
采集控制系统、变频器或电机保护装置输出的故障状态。
设备检修期间应进行适当的数据标记,避免将人工敲击、拆装等操作引起的振动误判为正常生产故障。
根据有效运行反馈累计设备运行时间,为维护计划提供依据。
记录设备启动与停止次数,辅助分析运行制度和机械冲击。
对不同运行状态下的振动数据进行分类,避免将启动过渡过程与稳定运行标准直接比较。
对于不同转速、负载或生产任务的设备,可建立独立的正常振动基线。
控制命令不等于实际运行状态。对关键设备应通过接触器、变频器或其他可靠反馈确认实际运行。
将振动加速度、振动速度、温度、电流和运行状态进行关联,可以减少单一指标分析的局限性。
转子不平衡在部分旋转设备上可能表现为转频附近振动明显,并随转速变化。
应结合相位、方向、转速和设备结构进行进一步判断。
联轴器不对中可能引起轴向和径向振动变化,但不能仅凭某个倍频成分直接确诊。
机械松动可能产生多次谐波、冲击和非线性振动特征,需要结合安装基础及固定结构检查。
轴承局部损伤可能引起高频冲击和包络特征变化,可结合轴承几何参数分析。
齿轮传动系统可能表现为啮合频率及其边带变化,需要掌握齿数和转速等信息。
当设备运行激励频率接近结构固有频率时,振动可能明显增大,应结合转速变化和设备结构进行分析。
当电流和振动同时上升时,可提示检查负载变化、机械阻力和工艺运行情况。
润滑状态变化可能引起振动冲击和温度变化,但不能仅凭这两个指标确定具体润滑故障。
对于部分电机,电磁力变化、供电异常及机械负载变化可能在振动信号中表现出不同特征,需要电气和机械联合分析。
系统可对疑似故障提供内部风险等级和辅助判断依据,但模型应保留不确定性,不能直接将单一特征等同于确定故障。
疑似故障应结合设备运行记录、现场检查、复测及必要的专业检测进行确认。
设备振动报警应结合适用机器振动评价标准、制造要求、测点位置、运行转速和正常历史数据设置。
对于明确适用的机械类型,可依据相应标准提供的振动评价准则确定管理阈值。
当设备振动从正常基线持续升高时,即使尚未达到绝对限值,也可能具有维护关注价值。
对于变频、变速或变负载设备,宜根据相应运行工况分别设定报警基线。
对具有明显方向差异的设备,可分别管理水平、垂直和轴向振动。
当加速度冲击峰值明显偏离正常特征时,可生成冲击异常提示。
对于适用的机械类型,按照规定频带和测量方向比较振动速度有效值。
根据设备制造要求和测点类型设定相应温度预警条件。
在设备运行状态有效的条件下,根据额定电流及对应工况识别异常负载变化。
对短时冲击和持续异常分别设置适宜的报警时间条件,避免不必要的重复报警。
| 风险等级 | 判定原则 | 建议措施 |
|---|---|---|
| 正常 | 参数处于对应设备及工况的管理范围 | 常规监测 |
| 关注 | 振动或温度出现持续变化趋势 | 加强趋势分析和现场检查 |
| 较高风险 | 振动明显异常或多参数持续异常 | 优先安排专业检测和维修检查 |
| 高风险 | 达到经过确认的严重设备运行风险条件 | 按设备安全管理制度处置 |
| 数据质量异常 | 传感器故障、松动或测量数据失效 | 检修监测装置并标记数据 |
设备振动预警平台不能直接代替具有独立安全要求的机械保护、电气保护及紧急停机系统。
如需将监测数据用于自动停机,应按照设备风险评估、控制系统设计和相关安全要求实施独立验证。
通过多参数状态数据评价设备运行变化,为维护决策提供依据。
系统应在设备安装、调试及稳定运行后采集具有代表性的正常数据,建立设备基线。
记录各测点振动加速度和速度有效值的长期变化。
对比相同或相近工况下的设备温度变化。
记录设备负载变化,为振动数据解释提供工况依据。
可根据适用指标建立设备健康评价模型:
HI=f(Ax,Ay,Az,Vrms,T,I,State,Trend)
其中,HI为内部设备健康指标,其他变量分别代表振动、温度、电流、运行状态及趋势特征。
可将设备内部健康状态分为正常、关注、需检查和高风险等等级。
通过监测数据与维修记录关联,研究设备异常发展趋势并辅助安排检修。
剩余使用寿命预测需要充分的退化数据、故障历史及经过验证的模型,不应仅根据当前振动幅值直接给出确定的设备剩余寿命。
设备维修后,在具有可比转速、负载及测量条件下进行振动复测,评价维修效果。
通过真实故障原因、检修结果和复测数据更新设备异常识别模型。
人工智能和统计模型只能辅助设备管理,不应在缺乏验证的情况下替代专业机械故障诊断和必要的安全保护。
工业监测终端负责采集振动、温度、电流和运行状态数据。
对于基础监测项目,可周期性上传振动有效值、峰值和温度、电流等状态参数。
对于频谱诊断项目,应配置适宜的高速波形采集及数据存储能力。
可根据振动异常条件触发高采样率波形采集,记录故障分析所需数据。
当网络中断时,应根据设备能力缓存关键监测数据和报警事件。
多测点和多参数分析应采用统一时间基准,保证运行状态与振动变化可以关联。
保存传感器编号、设备位置、安装方向、测量量程、采样频率和分析频带。
应对传感器松动、安装脱落、饱和、通信故障和其他测量异常进行识别。
设备停机期间的数据应单独标记,不能将停机低振动数据用于降低正常运行基线。
对于输出长期固定值、超量程或明显不合理波形的传感器,应开展设备故障检查。
应根据园区工业网络管理要求配置访问权限、通信安全和操作记录。
特征值、波形、故障事件和维修记录可按照不同保存周期进行管理。
| 序号 | 设备名称 | 主要功能 | 配置建议 |
|---|---|---|---|
| 1 | 三轴振动加速度传感器 | 采集X/Y/Z三轴振动加速度 | 按关键测点配置 |
| 2 | 振动速度测量模块 | 输出指定频带的振动速度有效值 | 可由适宜的三轴加速度系统实现 |
| 3 | 设备温度传感器 | 监测轴承座、电机外壳等温度 | 按温度测点配置 |
| 4 | 电流监测装置 | 测量电机运行电流 | 按电机回路配置 |
| 5 | 设备运行状态采集模块 | 采集启停、故障及检修信号 | 按设备配置 |
| 6 | 工业振动数据采集终端 | 振动采样、特征计算和缓存 | 按设备及测点数量配置 |
| 7 | 高速振动波形采集模块 | 保存波形及频谱分析数据 | 按诊断功能需要配置 |
| 8 | 工业通信网关 | 监测数据远程传输 | 按网络结构配置 |
| 9 | 现场供电及电气保护组件 | 监测设备供电及防护 | 按监测终端配置 |
| 10 | 传感器安装附件 | 保证测点固定及振动传递 | 按设备结构配置 |
| 11 | 工业设备状态监测平台 | 集中分析、预警和运维管理 | 统一部署 |
| 设备名称 | 扩展用途 |
|---|---|
| 转速传感器 | 获得准确转速并辅助阶次分析 |
| 轴向位移传感器 | 监测适用设备的轴向位移 |
| 轴振动位移传感器 | 用于适用的滑动轴承及转子监测 |
| 电能计量装置 | 分析设备能耗及运行功率 |
| 润滑油温度传感器 | 监测润滑系统温度 |
| 润滑油压力传感器 | 监测润滑供油状态 |
| 声学监测装置 | 辅助分析设备异常声音 |
| 设备控制系统接口 | 获取负载、频率及工艺运行信息 |
| 高速包络分析模块 | 扩展轴承冲击及故障特征分析 |
| 参数项目 | 参考技术要求 |
|---|---|
| 测量轴向 | X、Y、Z三轴 |
| 参考测量范围 | ±16g或按设备振动及冲击条件选型 |
| 测量原理 | 微机电加速度测量或其他适宜技术 |
| 输出指标 | 各轴加速度有效值、峰值及可选波形 |
| 测量频带 | 按目标设备和诊断频率要求确定 |
| 采样频率 | 按有效带宽及分析要求配置 |
| 安装方向 | 记录与设备水平、垂直及轴向的对应关系 |
| 通信方式 | RS485或其他适宜工业接口 |
| 防护要求 | 适应设备现场温度、湿度及振动环境 |
| 参数项目 | 参考技术要求 |
|---|---|
| 监测参数 | 振动速度 |
| 常用单位 | mm/s |
| 参考测量范围 | 0~50mm/s,按设备类型及工况调整 |
| 输出形式 | 指定频带内振动速度有效值 |
| 信号来源 | 直接速度测量或经验证的加速度积分 |
| 频率范围 | 按适用机械振动评价标准确定 |
| 准确度 | 依据完整测量链、有效频带及校准结果确认 |
| 数据输出 | RS485或其他适宜工业接口 |
| 参数项目 | 参考技术指标 |
|---|---|
| 测量对象 | 轴承座、电机外壳或其他指定测点 |
| 参考量程 | -20~150℃,按实际设备选型 |
| 参考准确度 | ±0.5℃,规定测量条件下 |
| 测量方式 | 接触式温度测量 |
| 数据输出 | RS485或其他适宜接口 |
| 安装要求 | 保证稳定热接触且不妨碍设备运行 |
| 参数项目 | 参考技术要求 |
|---|---|
| 监测对象 | 电机运行电流 |
| 测量范围 | 根据实际额定及启动工况选型 |
| 测量方式 | 电流互感器或适宜的电流测量设备 |
| 相数 | 根据单相或三相供电结构配置 |
| 准确度 | 按测量目标和设备性能等级确定 |
| 适用工况 | 确认工频或变频测量兼容性 |
| 通信方式 | RS485或其他工业接口 |
| 参数项目 | 参考技术要求 |
|---|---|
| 监测内容 | 运行、停止、故障、检修及其他状态 |
| 采集方式 | 数字量、工业控制器或驱动设备通信 |
| 状态变化 | 记录变化时间及实际反馈 |
| 运行时长 | 支持运行时间累计 |
| 启停次数 | 支持启动与停止事件统计 |
| 参数项目 | 参考技术要求 |
|---|---|
| 振动输入 | 支持相应三轴振动传感器 |
| 温度输入 | 支持相应温度测点接口 |
| 电气输入 | 支持电流及运行状态采集 |
| 信号处理 | 有效值、峰值及按需频谱分析 |
| 波形采集 | 按诊断需求配置相应高速采样能力 |
| 本地缓存 | 支持关键数据和报警记录缓存 |
| 时间同步 | 支持统一时间戳 |
| 远程通信 | 以太网、工业串口或适宜无线网络 |
| 设备诊断 | 支持传感器及通信故障检查 |
本章所列量程和准确度为工程参考值,不代表具体产品实际已具备全部功能。尤其需要明确,普通输出三轴振动加速度有效值的工业传感器不一定能够提供高频原始波形、轴承包络或完整机械故障诊断功能。
正式选型应依据设备转速、轴承类型、安装位置、目标诊断频率、环境温度及数据分析要求,明确传感器有效带宽、采样频率、动态范围、噪声水平、安装方式及数据接口。
集中展示园区或企业设备数量、运行状态、报警情况及关键健康指标。
按照企业、车间、生产线、设备和测点建立多级设备档案。
分别展示X、Y、Z三个方向的振动加速度有效值、峰值和历史趋势。
展示各测点对应频带的振动速度有效值和长期变化。
对于支持波形采集的设备,展示指定时间段的振动时域数据。
对具有相应分析能力的测点展示频率分布、主要频率分量及变化趋势。
对适宜的高频监测系统展示加速度冲击特征、峰值因子及包络分析结果。
显示各温度测点及对应温升变化。
展示电机电流及其与振动变化的关联。
实时显示设备运行、停止、故障和检修状态。
根据适用阈值和趋势分析记录不同等级的振动异常事件。
按照设备、测点和工况展示长期健康状态变化。
结合振动频谱、温度、电流及运行状态给出疑似异常类型和分析依据。
记录累计运行时间、启动次数和故障停机时间。
将异常报警与维修检查、处置结果和复测记录关联。
对比维修前后相同工况下的振动数据,分析维修效果。
按照设备类型、生产线和管理区域统计异常发生情况。
支持导出设备振动、温度、电流、运行状态、报警及维护记录。
适用于工业电机、水泵、风机、空压机、减速机、输送设备、机械加工设备及其他具有振动监测需求的工业装备。
在电机驱动端和非驱动端布设适宜测点,监测振动及温度变化,并结合电流和运行状态分析。
关注水泵轴承、电机和联轴器相关振动特征,并结合泵组运行负载判断异常变化。
重点监测风机轴承、转子及电机振动,辅助识别不平衡、松动及其他运行异常。
根据压缩机类型布设振动、温度和电流监测设备,分析机组运行特征。
在齿轮箱适宜位置监测振动和温度,并根据实际传动结构开展频谱分析。
对皮带输送机驱动电机、减速机、关键轴承及其他重要部件开展状态监测。
以下以某产业园区企业动力设备智能化改造项目作为假设场景,说明系统初步配置方法。本示例仅用于工程设计,不代表已经实施的成功案例。
假设企业现有4台工业水泵、3台工业风机和3台空压机,共10台重点监测设备。每台设备初步选择驱动端和非驱动端各1个振动测点,并根据设备结构配置温度、电流和运行状态采集。
| 设备名称 | 示例数量 | 配置说明 |
|---|---|---|
| 三轴振动加速度监测装置 | 20套 | 每台设备暂按2个测点 |
| 振动速度监测功能 | 20组 | 与振动测点对应,可由适宜设备集成 |
| 设备温度传感器 | 20套 | 每台设备暂按2个温度测点 |
| 电流监测装置 | 10组 | 每台设备1组,按实际供电回路配置 |
| 设备运行状态模块 | 10组 | 每台设备1组 |
| 工业振动采集终端 | 按设备与测点结构配置 | 采集振动、温度和设备状态 |
| 高速波形采集功能 | 按重点设备配置 | 支持频谱及故障分析 |
| 工业通信网关 | 按现场网络配置 | 数据远程传输 |
| 供电及安装防护组件 | 按独立站点配置 | 监测终端供电和防护 |
| 设备状态监测管理平台 | 1套 | 集中监测、预警和运维分析 |
上述配置仅用于说明监测系统组成。对于大型风机、复杂齿轮箱、多轴承设备及关键高价值设备,实际振动测点数量可能明显多于每台2个,应根据设备结构和故障风险调整。
实施前应调查设备类型、转速、额定功率、轴承结构、安装方式、历史故障和运行负载条件。
优先选择能够有效传递机械振动且具有代表性的测点,如轴承座和设备制造要求指定位置。
可根据测量要求采用螺纹固定、适宜的安装座或其他经过验证的方式。
对于需要较高频率响应的测量,安装结构的刚度和接触条件尤为重要。
磁吸和胶粘方式应根据设备结构、使用环境及目标测量频率评估适用性,不能假定其与刚性螺纹安装具有完全相同的高频测量性能。
根据设备结构选择具有代表性的测温位置,保持必要的热接触条件。
电流测量设备应由具备相应专业能力的人员按照电气安全要求安装,不得破坏原有电机保护装置。
优先采用可靠的控制柜或驱动设备反馈,区分控制命令和实际运行状态。
调试应验证三轴测量方向、传感器灵敏度、采样频率、速度积分、温度和电流数据及状态信号。
设备稳定运行后,记录不同负载和转速下的振动、温度和电流数据,作为后续趋势分析依据。
结合设备制造资料、适用振动评价标准、实际测量频带和历史运行数据确定报警条件。
定期检查传感器安装牢固性、线缆、设备供电、通信及测量数据有效性。
当出现振动异常时,记录事件并由运维人员分析振动波形、频谱、温度、电流及运行工况,必要时进行现场专业检测。
完成相关维修后,在相近运行条件下进行振动复测,评价维修效果。
系统能够提高设备异常趋势的可见性,并为安排维修优先级和运维资源提供数据依据。
实际经济效益可从故障停机时间、维修费用、备件管理、设备可用率和人工巡检成本等方面进行评价。
由于不同设备故障概率和维修成本差异较大,不宜在项目建设前承诺固定的故障减少比例或投资回报率。
| 标准编号 | 标准名称 | 主要应用内容 |
|---|---|---|
| GB/T 6075.1—2012 | 机械振动 在非旋转部件上测量评价机器的振动 第1部分:总则 | 机器振动测量与评价通用原则 |
| GB/T 6075.3—2011 | 机械振动 在非旋转部件上测量评价机器的振动 第3部分:额定功率大于15kW额定转速在120r/min至15000r/min之间的在现场测量的工业机器 | 规定适用工业机器的振动评价 |
| GB/T 19873.1—2005 | 机器状态监测与诊断 振动状态监测 第1部分:总则 | 振动状态监测基本程序 |
| GB/T 19873.2—2009 | 机器状态监测与诊断 振动状态监测 第2部分:振动数据处理、分析与描述 | 振动信号处理和数据表达 |
| GB/T 19873.3—2019 | 机器状态监测与诊断 振动状态监测 第3部分:振动诊断指南 | 振动故障辅助诊断 |
| GB/T 20921—2025 | 机器状态监测与诊断 词汇 | 状态监测与诊断术语 |
| GB/T 2298—2010 | 机械振动、冲击与状态监测 词汇 | 机械振动及状态监测基础术语 |
| GB/T 22281.2—2011 | 机器的状态监测和诊断 数据处理、通信和表达 第2部分:数据处理 | 状态监测数据处理参考 |
| ISO 20816-1:2026 | Mechanical vibration — Measurement and evaluation of machine vibration — Part 1: General guidelines | 机器振动测量与评价国际通用指南 |
GB/T 6075.1—2012《机械振动 在非旋转部件上测量评价机器的振动 第1部分:总则》规定了在非旋转部件上测量和评价机器振动的一般原则。
标准强调机器振动量值和振动变化两个评价方面。实际应用应结合机器结构及其他适用部分进行。
GB/T 6075.3—2011适用于其规定条件下的部分工业机器,并非适用于所有设备。
该标准的适用对象包括规定额定功率与额定转速范围内、满足相应结构和现场测量条件的工业机器。对低功率、高速、往复机械及其他特殊设备应采用相应的专门标准或制造要求。
GB/T 19873.1—2005《机器状态监测与诊断 振动状态监测 第1部分:总则》可用于振动状态监测的基本程序及相关技术工作。
GB/T 19873.2—2009《机器状态监测与诊断 振动状态监测 第2部分:振动数据处理、分析与描述》可用于振动监测数据的处理、分析和表达。
GB/T 19873.3—2019《机器状态监测与诊断 振动状态监测 第3部分:振动诊断指南》可用于振动诊断技术的工程参考。
GB/T 20921—2025《机器状态监测与诊断 词汇》于2026年1月1日实施,替代旧版词汇标准。
项目技术文件及软件平台术语可参照现行版本进行统一。
ISO 20816-1:2026《Mechanical vibration — Measurement and evaluation of machine vibration — Part 1: General guidelines》已于2026年10月发布,为机器振动测量与评价提供国际通用指导。
实际项目应结合机器类别、适用部分及国家标准要求选用评价准则,不能仅凭通用部分确定全部设备限值。
GB/T 19873.5—2026《机器状态监测与诊断 振动状态监测 第5部分:风机和鼓风机的诊断技术》已于2026年7月30日发布,将于2027年2月1日实施。
截至2026年11月,该标准尚未正式实施。相关项目可提前关注其技术要求,并在正式实施后核查适用性。
(1)GB/T 6075.1—2012《机械振动 在非旋转部件上测量评价机器的振动 第1部分:总则》。
(2)GB/T 6075.3—2011《机械振动 在非旋转部件上测量评价机器的振动 第3部分:额定功率大于15kW额定转速在120r/min至15000r/min之间的在现场测量的工业机器》。
(3)GB/T 19873.1—2005《机器状态监测与诊断 振动状态监测 第1部分:总则》。
(4)GB/T 19873.2—2009《机器状态监测与诊断 振动状态监测 第2部分:振动数据处理、分析与描述》。
(5)GB/T 19873.3—2019《机器状态监测与诊断 振动状态监测 第3部分:振动诊断指南》。
(6)GB/T 20921—2025《机器状态监测与诊断 词汇》。
(7)GB/T 22281.2—2011《机器的状态监测和诊断 数据处理、通信和表达 第2部分:数据处理》。
(8)ISO 20816-1:2026《Mechanical vibration — Measurement and evaluation of machine vibration — Part 1: General guidelines》。
GB/T 6075.1—2012:
https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=C6D9EEB23053650AF6667535FD2E33EF
GB/T 6075.3—2011:
https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=7CD96271E6469E035DF54D5AB61F3582
GB/T 19873.1—2005:
https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=83832A4ECBD460FCE423D673EB6CC882
GB/T 19873.2—2009:
https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=CA3E86343692E08E193F18E4CBFC41C2
GB/T 19873.3—2019:
https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=C857DB7C2C76EAF3C0843FAE0DD9BD9A
GB/T 20921—2025:
https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=D88EB0A2ACD6A5987A59F576DD234E5E
GB/T 22281.2—2011:
https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=79257048857213DD5D25DFF68C2475D3
ISO 20816-1:2026:
https://www.iso.org/standard/89921.html
GB/T 19873.5—2026:
https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=96B9EAA79FCE6F62B5F30FA5EC0DAA88
在基础振动和运行状态监测稳定运行后,可根据设备重要程度增加转速、轴振动位移、润滑油温度与压力、振动频谱、包络分析及其他状态参数。
通过长期积累不同设备的振动波形、温度、电流、运行状态和实际维修记录,可以逐步开展工况识别、设备异常分类和辅助诊断模型研究。
对于高价值和高风险设备,可在专业风险评估基础上配置专用机械保护系统,并将其状态同步至监测平台。
三轴振动加速度、振动速度和设备温度属于不同物理参数,不能相互简单替代。
加速度信号积分获得速度时,需要满足有效频带、滤波、采样及传感器校准条件。
振动速度有效值的评价应明确测量方向、频率范围、设备类型及实际运行工况,不能对所有工业设备使用统一阈值。
振动频谱和包络分析需要具有相应采样能力的波形数据,普通低频率数据上传不等同于完整的故障诊断。
设备温度和电流变化可以辅助分析运行状态,但不能单独证明轴承、齿轮和联轴器的具体故障原因。
人工智能诊断和趋势预警不能替代必要的专业检查、设备保护及安全联锁。
工业设备振动与运行状态智能监测方案通过三轴振动加速度、振动速度、设备温度、电流和实际运行状态的连续监测,建立覆盖关键工业装备的数字化状态监测体系。
系统能够对设备振动幅值、速度有效值、温度变化、负载特征和运行状态进行集中管理,并通过适宜的振动信号处理及多参数关联分析辅助识别设备异常。
通过规范测点布设、传感器安装、测量频带、运行基线、预警阈值和数据质量控制,可提高设备振动监测数据的可靠性及故障风险识别能力。
在符合机械振动评价标准、设备制造要求及现场安全管理制度的前提下,本方案可为工业产业园区关键设备运维、预防性维护、故障辅助诊断和设备运行数字化管理提供持续的技术支撑。
上一篇:毫米波跌倒监测
下一篇:产业园区智慧能源管理方案
 排插式LoRa转4G智能网关
 无线远程压力采集终端
 LoRaWAN无线远程液位传感器
 无线智能消防栓水压监测
 GNSS地质灾害监测站
 一体化倾斜伏倒检测仪
 地表裂缝监测仪
 无线4g倾斜传感器(内置电池)
 卫星物联网传输数据采集主机
 智能水位控制器
 智能主机环境数据4G采集仪
 S-CGC5低功耗温湿度监控
 4G喷灌滴灌流量计
 土壤热流计热通量传感器
 有线波载64路阀门集中控制器
 S-PSVF 电池供电4G无线阀门控制
 水位地灾拍照雷达一体化水位
 水中硼线上自动分析仪
 水中镍线上分析仪传感器
 水质铬自动分析仪传感器
 美丽乡村水质物联网平台
 智能井盖管理软件平台
 S-DZJC监测与预警服务平台
 负氧离子LED显示发布系统
 在线式智能一级声级计噪声监
 噪音扬尘监测系统
 太阳能供电电流电压远程监控
 超声波风速风向,温湿度,噪声

 在线咨询 9:00-18:00